



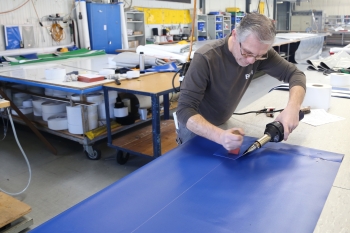
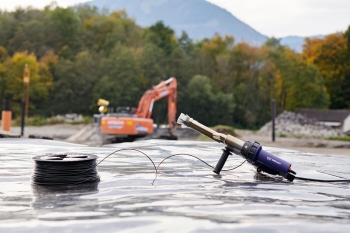
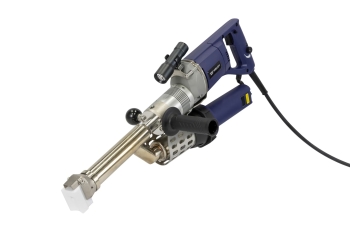
1. Lỗi 1: Mối hàn không dính hoặc dễ bong (Weak Weld)
Biểu hiện: Que hàn và tấm nhựa không hòa quyện vào nhau, mối hàn dễ bị bong khi kéo tay.
Nguyên nhân phổ biến:
- Nhiệt độ quá thấp
- Di chuyển máy quá nhanh
- Bề mặt nhựa chưa được làm sạch (bụi, dầu mỡ, độ ẩm)
Cách khắc phục bằng máy Weldy:
- Tăng nhiệt độ phù hợp: HDPE 320–400°C, PP 300–380°C, PVC 280–350°C.
- Sử dụng máy Weldy HT1600 hoặc Booster EX2 để kiểm soát nhiệt chính xác.
- Luôn vệ sinh bề mặt kỹ bằng cồn isopropyl hoặc giấy nhám trước khi hàn.
- Làm nóng đều cả hai lớp nhựa và que hàn trước khi ép.
2. Lỗi 2: Nhựa bị cháy xém, giòn hoặc biến dạng (Burnt Weld)
Biểu hiện: Mối hàn có màu nâu đen, bề mặt nhựa bị cháy, dễ gãy.
Nguyên nhân:
- Nhiệt độ quá cao
- Dừng máy quá lâu tại một vị trí
- Di chuyển máy không đều
Cách khắc phục:
- Giảm nhiệt độ và giữ tốc độ di chuyển ổn định (khoảng 1–2 cm/giây).
- Sử dụng tính năng Eco Mode trên máy khò Weldy HG 530-A để tránh nhiệt dư.
- Với máy hàn đùn Booster EX2/EX3, điều chỉnh nhiệt đùn que và nhiệt khí nóng riêng biệt.
- Thực hành trên tấm nhựa thừa trước khi hàn công trình thật.
3. Lỗi 3: Mối hàn có nhiều bọt khí (Porous Weld)
Biểu hiện: Trong mối hàn xuất hiện nhiều lỗ nhỏ li ti, giảm độ bền và khả năng chống thấm.
Nguyên nhân:
- Bề mặt chưa sạch hoặc có độ ẩm
- Tốc độ hàn không đều
- Que hàn và tấm nhựa không cùng chất liệu
Cách khắc phục:
- Làm sạch kỹ và để bề mặt khô hoàn toàn trước khi hàn.
- Sử dụng que hàn chính hãng cùng chất liệu với tấm (HDPE hàn que HDPE, PP hàn que PP).
- Hàn chậm và đều tay hơn khi dùng máy Booster EX2 hoặc EX3.
- Hàn nhiều lớp (multi-pass) với tấm dày.
4. Lỗi 4: Mối hàn không đều, méo mó (Uneven Weld)
Biểu hiện: Mối hàn một bên dày, một bên mỏng, hoặc đường hàn bị lệch.
Nguyên nhân:
- Tay cầm máy không ổn định
- Không giữ đúng góc máy (thường nên nghiêng 45°)
- Đầu hàn hoặc giày hàn chưa được siết chặt
Cách khắc phục:
- Sử dụng máy Weldy có thiết kế ergonomic tốt (HT1600, Booster EX2, Miniwelder Geo2).
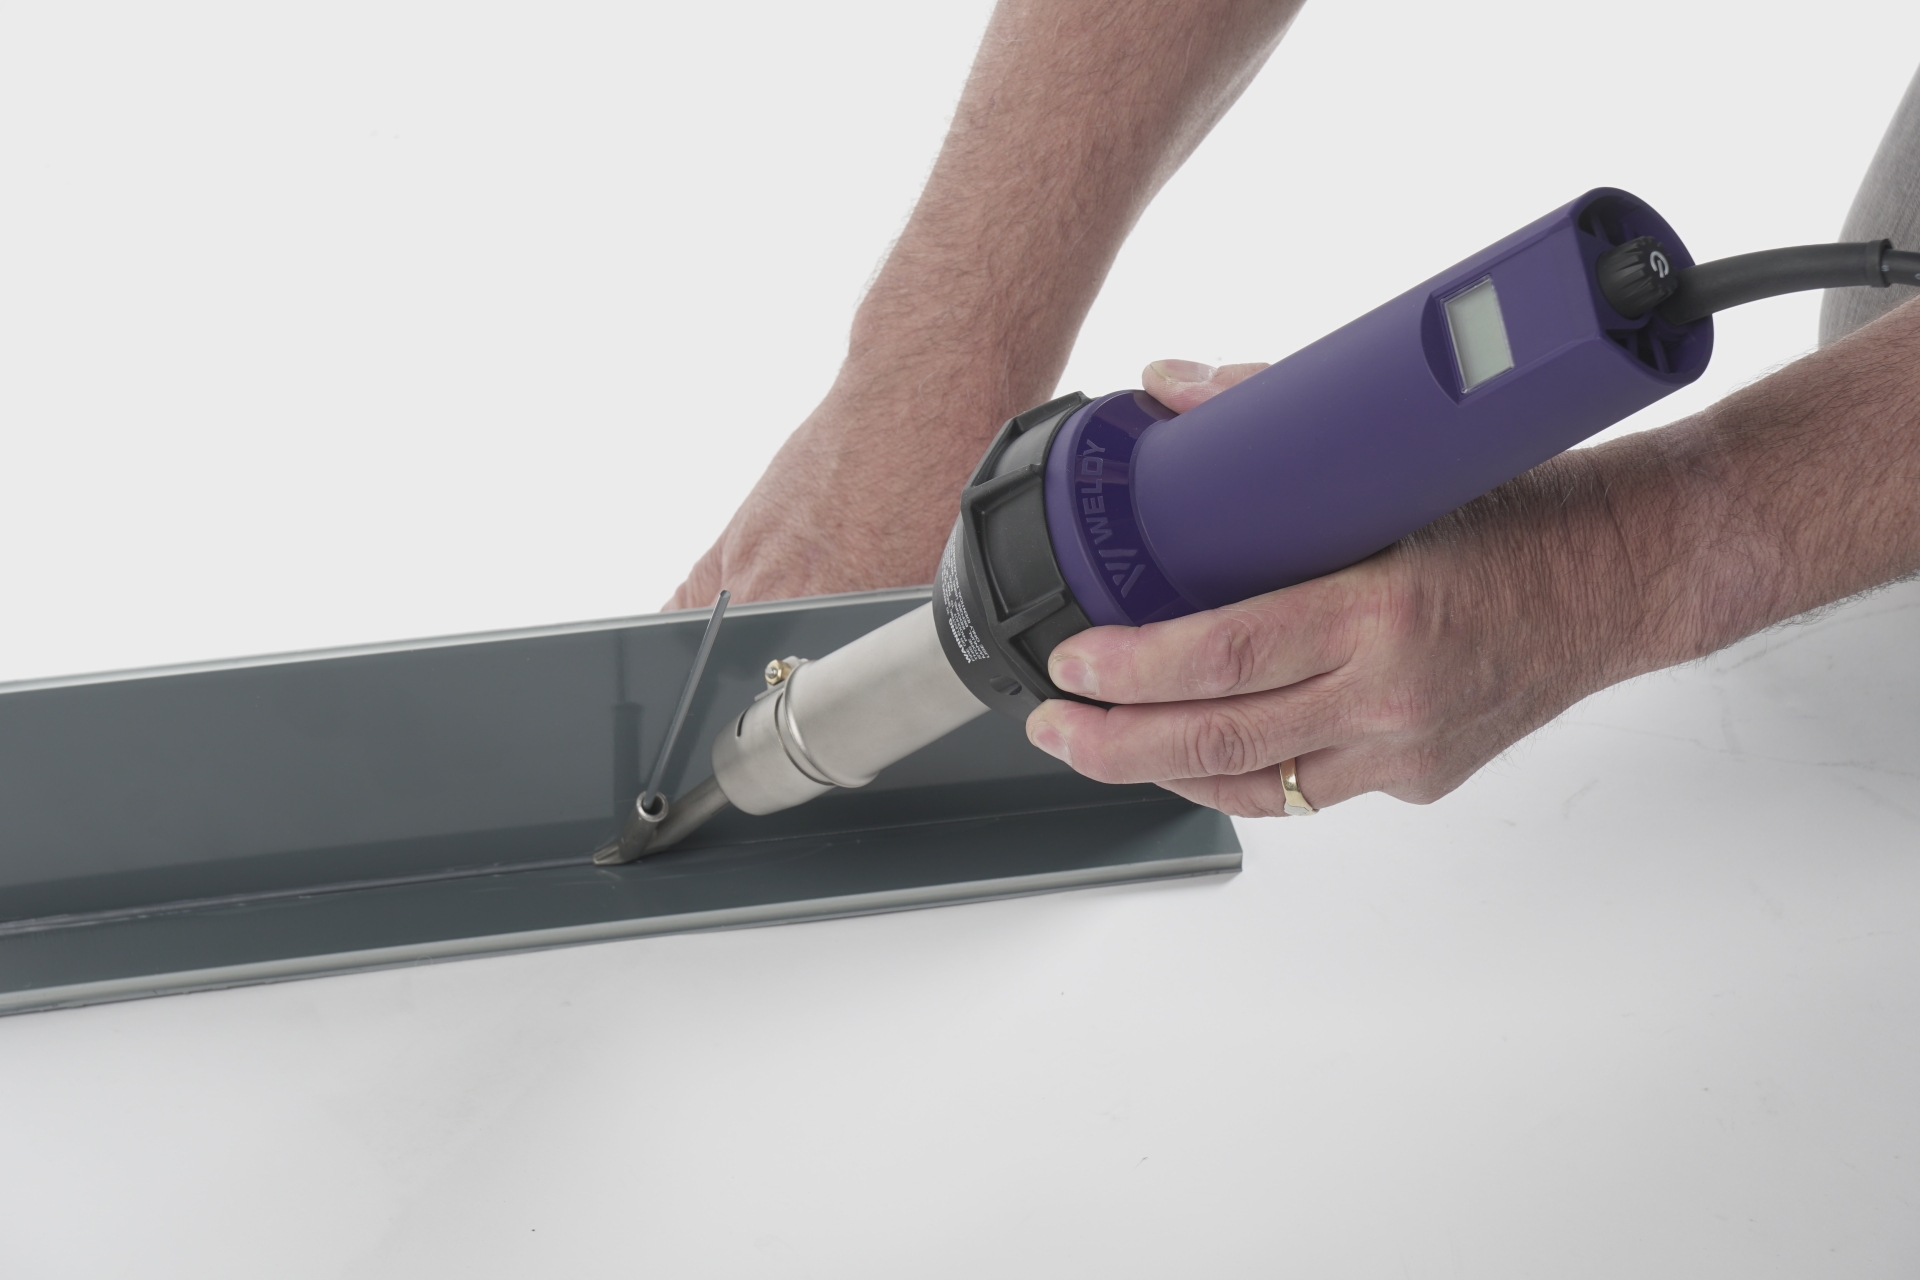
- Giữ máy ở góc 45° và di chuyển đều tay.
- Siết chặt đầu hàn/giày hàn trước khi bắt đầu.
- Thực hành kỹ thuật cầm máy đúng cách.
5. Lỗi 5: Máy nóng quá nhanh hoặc dễ hỏng (Overheating & Breakdown)
Biểu hiện: Máy bị nóng bất thường, tự ngắt hoặc giảm hiệu suất sau thời gian ngắn.
Nguyên nhân:
- Bộ lọc gió bị bẩn
- Sử dụng máy liên tục mà không nghỉ
- Không để máy nguội đúng cách sau khi hàn
Cách khắc phục:
- Vệ sinh bộ lọc khí định kỳ trên máy HT1600 và HG 530-A.
- Sử dụng chế độ Eco Mode trên máy khò Weldy để giảm nhiệt khi tạm dừng.
- Sau khi hàn, giảm nhiệt về mức thấp nhất và để máy chạy không tải 3–5 phút trước khi tắt.
- Chọn máy Weldy có hệ thống bảo vệ quá nhiệt tốt.
Kết luận
Hầu hết các lỗi khi hàn nhựa đều xuất phát từ nhiệt độ, tốc độ và độ sạch của bề mặt. Việc sử dụng máy hàn chất lượng cao như Weldy giúp bạn kiểm soát tốt hơn các yếu tố này nhờ nhiệt độ ổn định, thiết kế thông minh và tính năng hỗ trợ (Eco Mode, tay cầm xoay, nút khóa chạy liên tục…).
Đầu tư máy Weldy không chỉ giúp giảm lỗi mà còn nâng cao năng suất, chất lượng mối hàn và uy tín thi công của bạn.
Bạn đang gặp phải một trong những lỗi trên khi hàn nhựa? Hãy liên hệ Weldy Việt Nam để được tư vấn kỹ thuật miễn phí và hướng dẫn sử dụng máy đúng cách.
Hotline / Zalo: 0913.888.247 Weldy.vn – Đại diện chính thức Weldy (Leister Thụy Sỹ) tại Việt Nam.
FAQ
Lỗi thường gặp nhất khi hàn nhựa HDPE là gì? Mối hàn không dính hoặc dễ bong do nhiệt độ thấp và bề mặt chưa sạch.
Cách khắc phục mối hàn bị cháy xém khi dùng máy hàn đùn? Giảm nhiệt độ khí nóng và di chuyển máy đều tay hơn.
Máy Weldy có giúp giảm lỗi khi hàn nhựa không? Có. Nhờ nhiệt ổn định, thiết kế tốt và nhiều tính năng hỗ trợ, máy Weldy giúp giảm đáng kể các lỗi phổ biến.
Nên vệ sinh máy hàn Weldy như thế nào? Vệ sinh bộ lọc gió định kỳ và để máy nguội đúng cách sau mỗi lần sử dụng.