


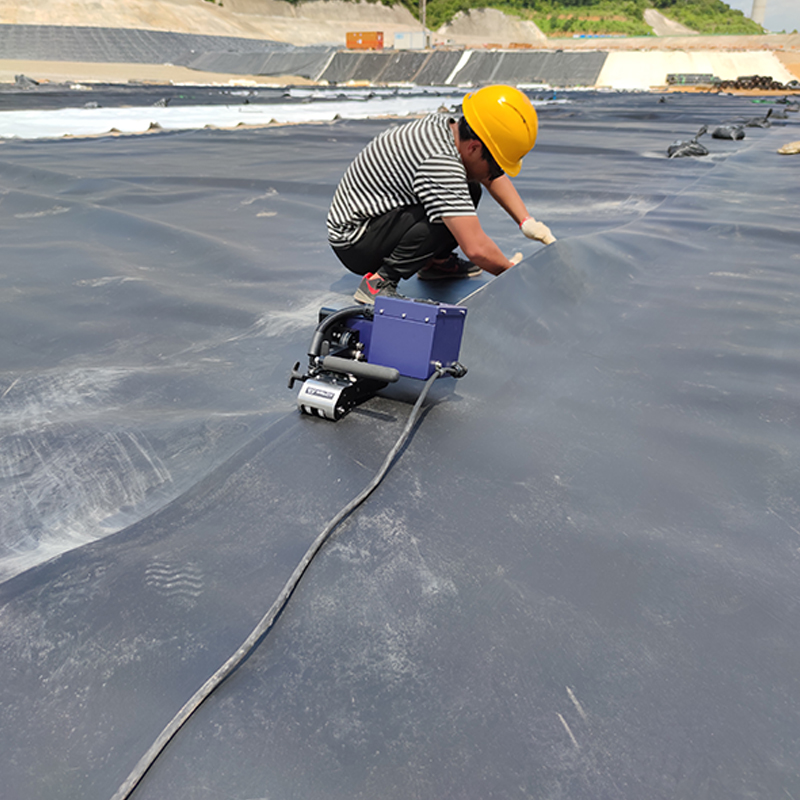
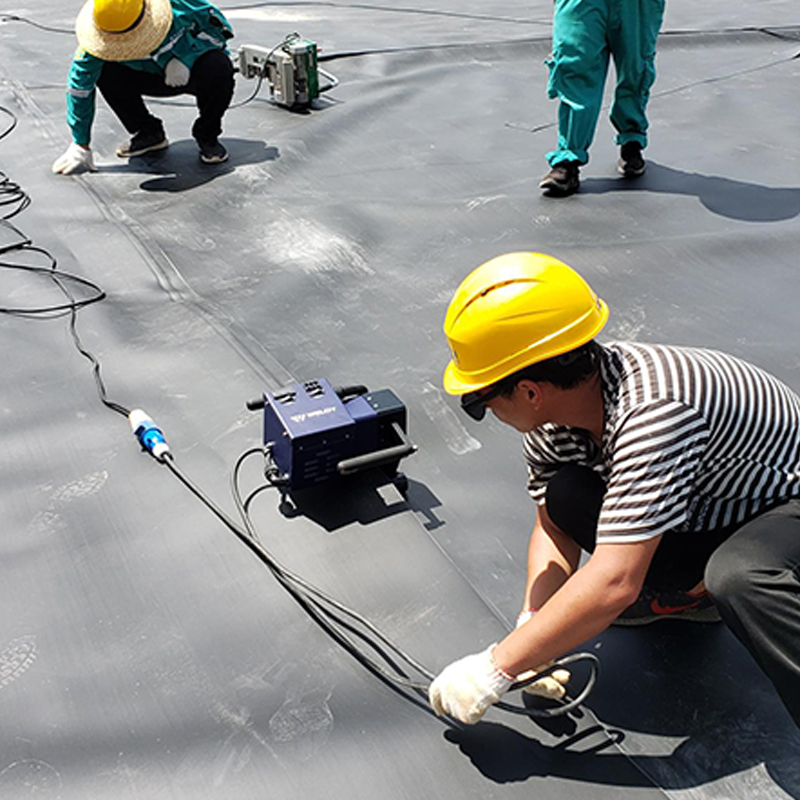
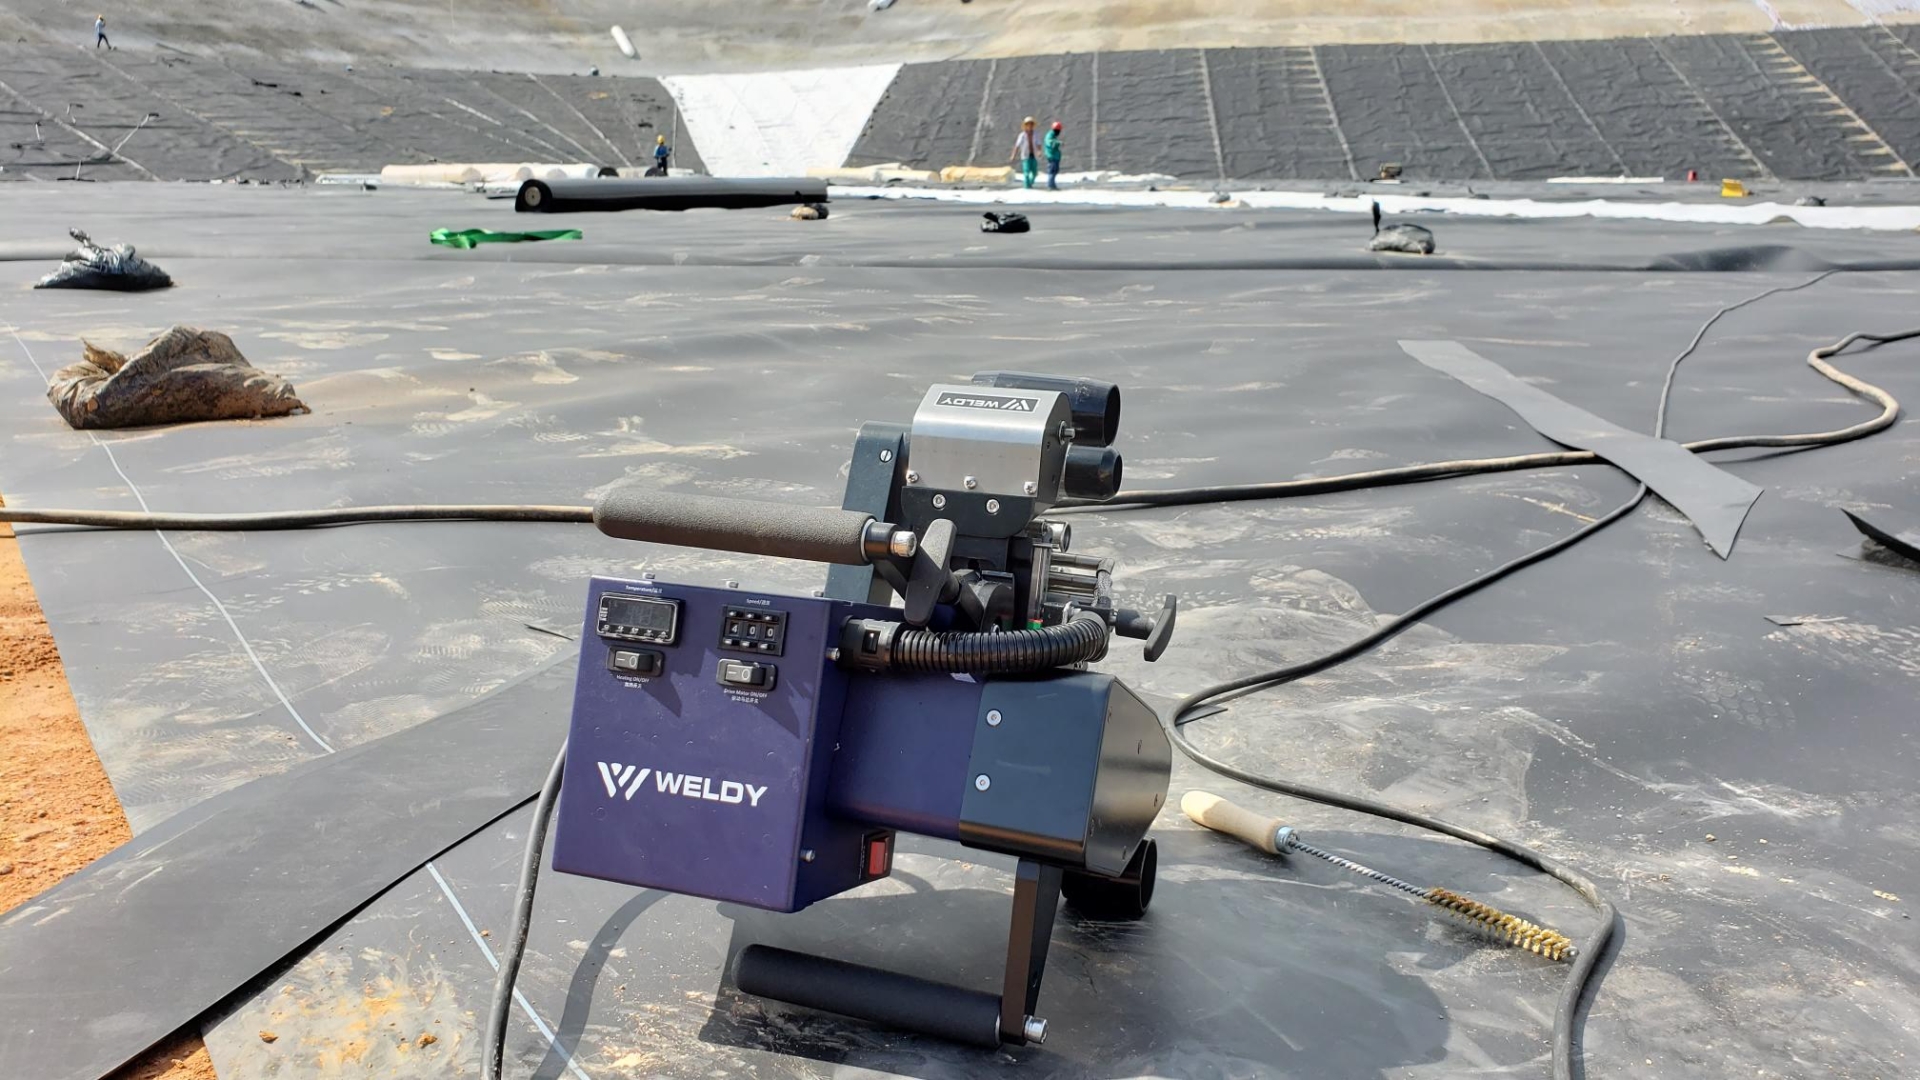
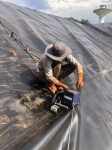
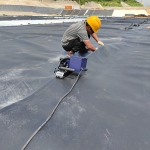
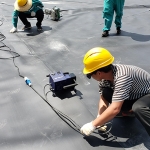
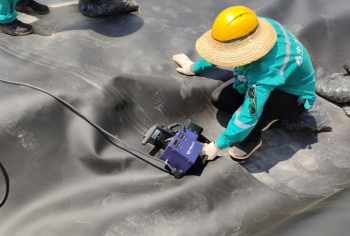
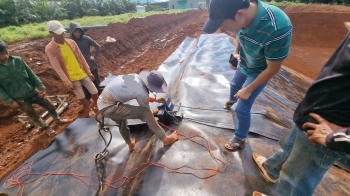
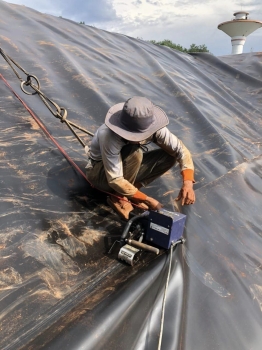
1. Hàn màng chống thấm HDPE là gì? Tại sao phải hàn đúng kỹ thuật?
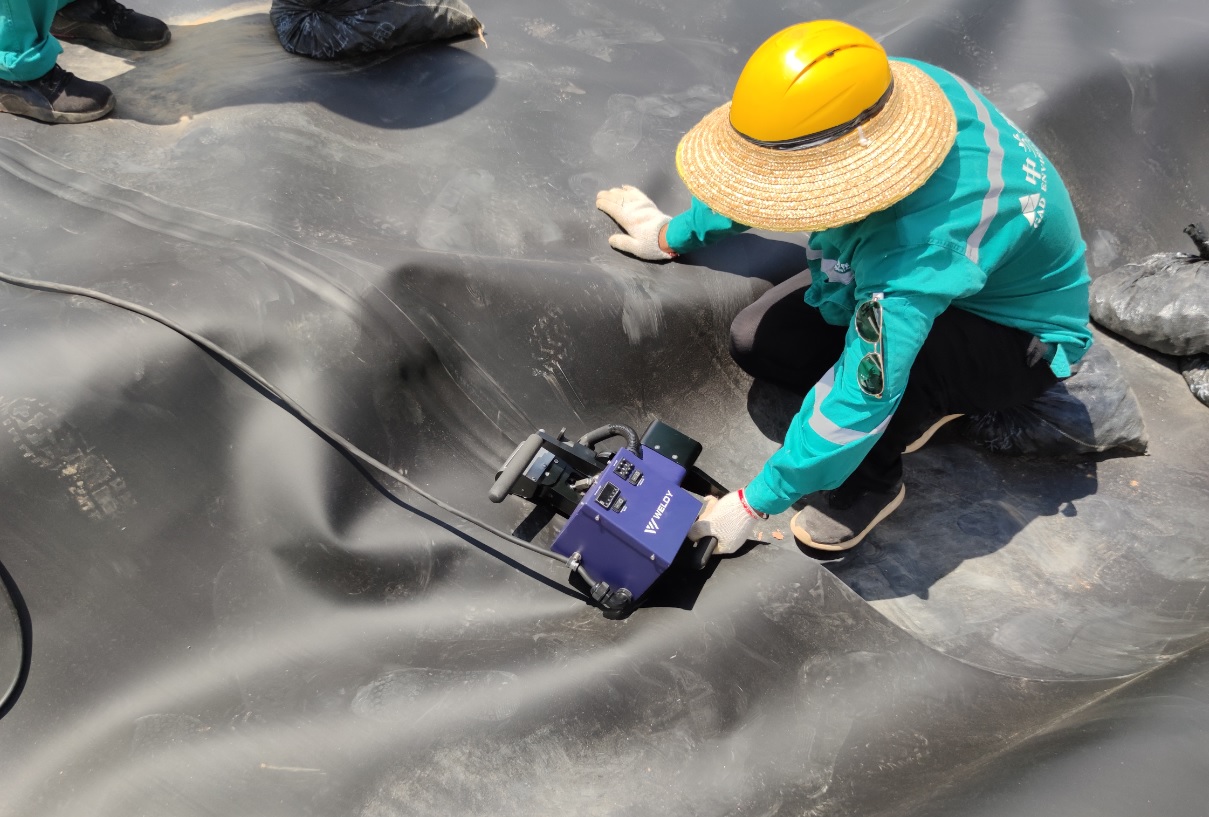
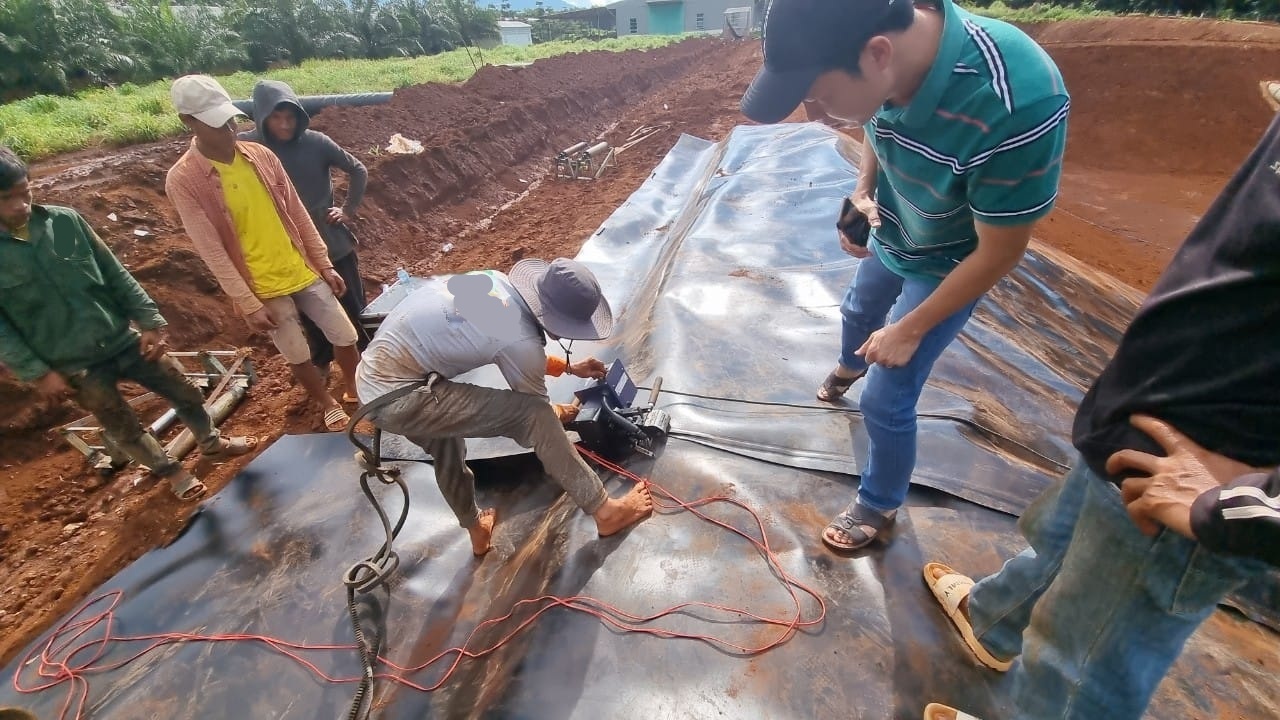
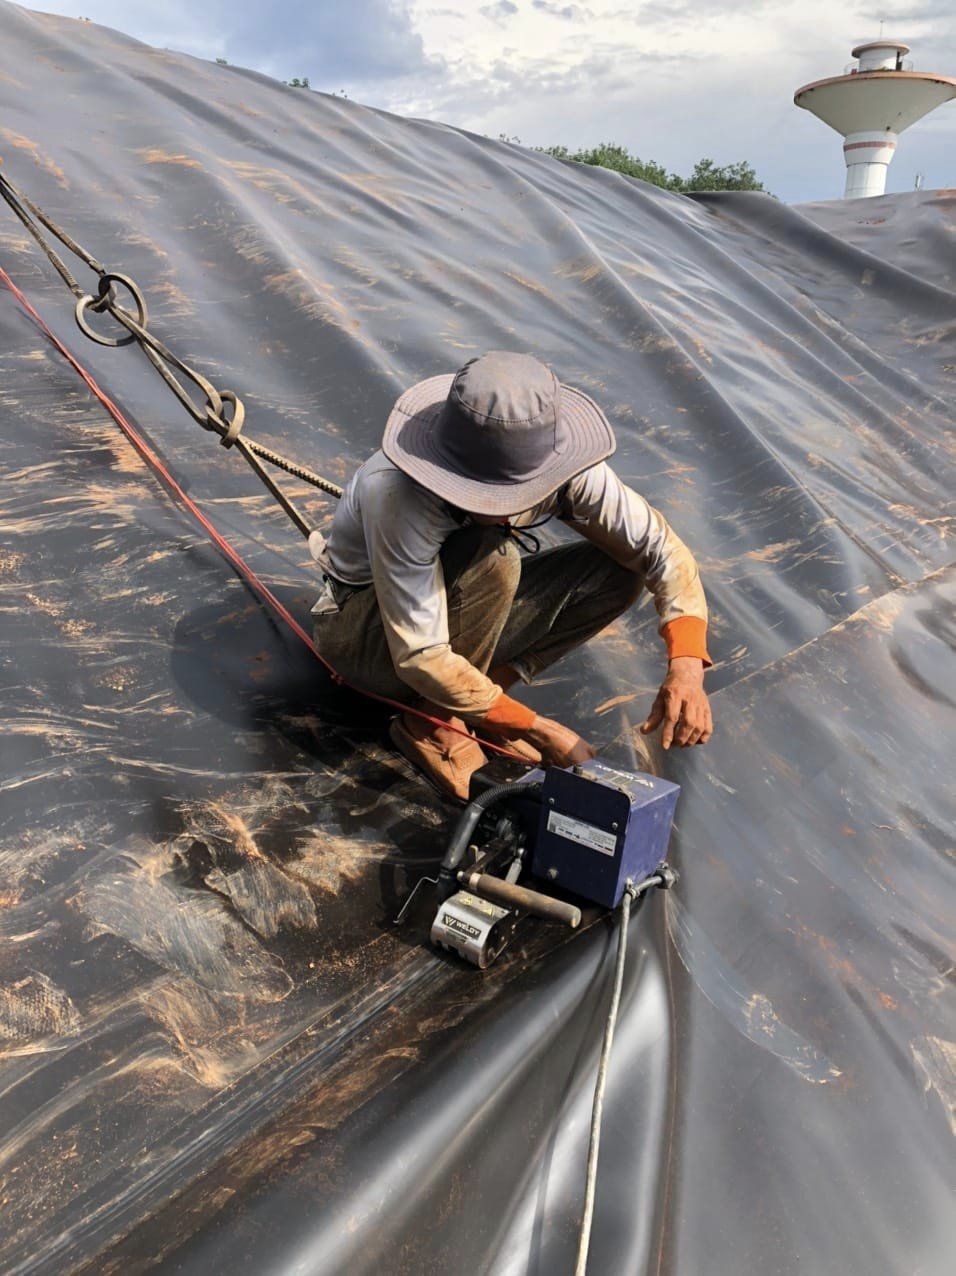
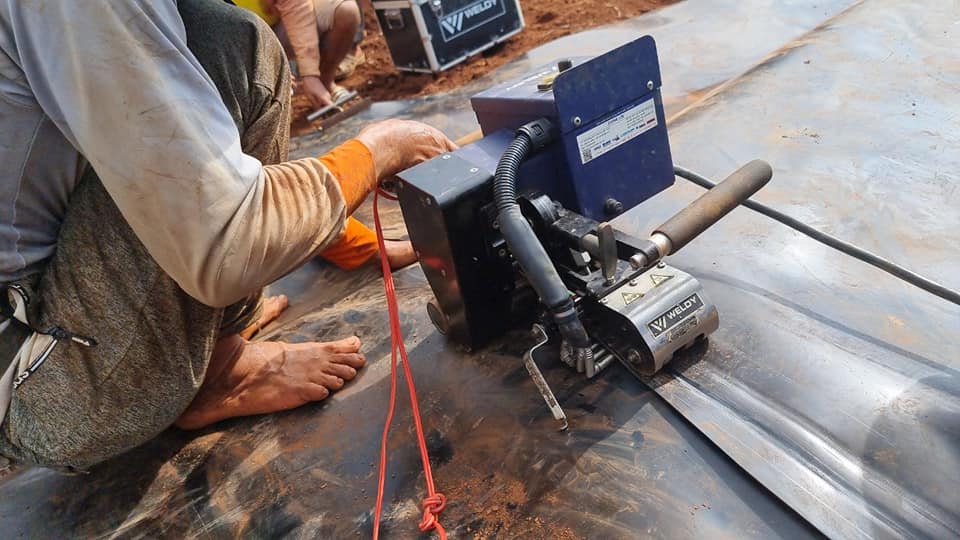
Hàn màng HDPE là quá trình làm nóng chảy bề mặt hai tấm màng chồng lên nhau (hoặc khe hàn) rồi ép chúng lại để tạo thành một khối đồng nhất, không cho nước và chất lỏng thấm qua.
Có 3 phương pháp hàn chính:
- Hàn nóng khí (Hot Air Welding): Dùng máy khò nóng khí như Weldy HT1600.
- Hàn đùn (Extrusion Welding): Dùng máy hàn đùn như Weldy Booster EX2 & Booster EX3 – tạo mối hàn dày, chịu lực cao.
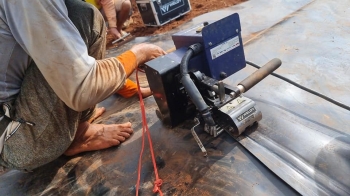
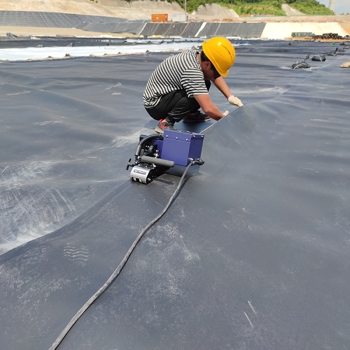
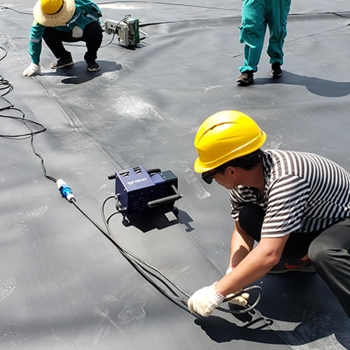
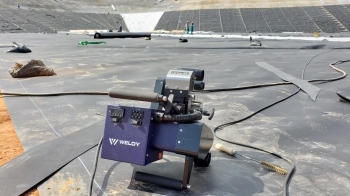
- Hàn nêm nóng tự động (Hot Wedge Welding): Dùng máy hàn tự động như Weldy Miniwelder Geo2 hoặc Weldy WGW 300 – phù hợp hàn đường dài nhanh chóng.
Mối hàn đạt chuẩn phải đạt 80–95% độ bền của màng gốc, không bong tróc, không cháy xém và chịu được áp lực nước lâu dài.
2. Chuẩn bị trước khi hàn màng HDPE
- Mặt bằng: Phải bằng phẳng, sạch sẽ, không có đá sắc, rễ cây, vật nhọn. Nén chặt đất hoặc lót vải địa kỹ thuật.
- Thời tiết: Tránh hàn khi trời mưa, gió mạnh hoặc nhiệt độ dưới 5°C hoặc trên 40°C.
- Màng HDPE: Kiểm tra độ dày (thường 0.5mm – 1.5mm cho ao tôm, 1.0–2.0mm cho bồn hóa chất), cùng lô sản xuất để tránh co ngót khác nhau.
- Máy hàn và dụng cụ: Máy Weldy chính hãng, que hàn HDPE cùng chất liệu, con lăn silicone, thước đo, dao cắt, găng tay chịu nhiệt, kính bảo hộ.
- Chồng mí: Thường chồng mí 10–15 cm đối với hàn đùn và hàn nóng khí.
3. Hướng dẫn các phương pháp hàn màng HDPE đúng kỹ thuật
Phương pháp 1: Hàn nóng khí (Hot Air) – Phù hợp chi tiết, vá sửa
Sử dụng máy Weldy HT1600 (Energy HT1600).
Các bước thực hiện:
- Làm sạch bụi bẩn, dầu mỡ trên bề mặt chồng mí.
- Chồng mí 10–15 cm.
- Chỉnh nhiệt độ máy khoảng 320 – 400°C (tùy độ dày màng).
- Giữ máy nghiêng 45°, di chuyển đều tay tốc độ 1–2 cm/giây, làm nóng đồng thời hai lớp màng và que hàn (nếu cần).
- Dùng con lăn ép chặt ngay sau khi hàn để mối hàn phẳng và chắc.
- Kiểm tra mối hàn bằng mắt và thử bong tay.
Ưu điểm: Máy nhẹ, dễ dùng ở góc cạnh, chi tiết.
Phương pháp 2: Hàn đùn (Extrusion Welding) – Mối hàn chắc chắn nhất
Sử dụng máy Weldy Booster EX2 (nhỏ gọn) hoặc Booster EX3 (năng suất cao).
Các bước chi tiết:
- Vát mép góc 60–80° nếu màng dày.
- Làm sạch và làm nóng bề mặt bằng khí nóng.
- Lắp que hàn HDPE Ø3mm hoặc Ø4mm.
- Chỉnh nhiệt khí nóng 280–350°C, nhiệt đùn que 210–260°C.
- Di chuyển máy đều tay, đùn que nóng chảy lấp đầy khe hàn.
- Dùng con lăn ép nhẹ để mối hàn thẩm mỹ và không có bọt khí.
- Hàn nhiều lớp (multi-pass) với màng dày trên 1.5mm.
Ứng dụng: Bồn bể hóa chất, chân taluy, góc cạnh, vá sửa lớn.
Phương pháp 3: Hàn nêm nóng tự động (Hot Wedge) – Tốc độ cao cho đường dài
Sử dụng máy Weldy Miniwelder Geo2 (nhẹ, tốc độ lên đến 7–8 m/phút), Weldy WGW 300 (dành cho bạt dày từ 0.75-2.5mm)
Các bước:
- Chồng mí màng theo đúng quy định (thường 10–15 cm).
- Cài đặt nhiệt độ và tốc độ máy phù hợp với độ dày màng.
- Máy tự động chạy, tạo mối hàn kép (double seam) với kênh thử áp lực ở giữa.
- Kiểm tra kênh khí để phát hiện lỗi ngay.
Ưu điểm: Tốc độ nhanh, mối hàn đồng đều, phù hợp thi công ao tôm, hồ chứa lớn.
4. Kiểm tra chất lượng mối hàn HDPE
- Kiểm tra bằng mắt: Mối hàn đều, không cháy xém, không thiếu que, không bọt khí.
- Thử bong tay: Không bong khi kéo mạnh.
- Thử áp lực khí (đối với hàn kép): Bơm khí vào kênh giữa, duy trì áp suất 0.5–1 bar trong 5–10 phút không giảm.
- Thử phá hủy mẫu (destructive test): Cắt mẫu mối hàn kiểm tra độ bền kéo tại phòng thí nghiệm.
5. Lỗi thường gặp khi hàn màng HDPE và cách khắc phục
- Mối hàn yếu, dễ bong → Nhiệt độ thấp hoặc di chuyển máy quá nhanh → Tăng nhiệt hoặc giảm tốc độ.
- Nhựa cháy xém, giòn → Nhiệt độ quá cao → Giảm nhiệt ngay lập tức.
- Bọt khí trong mối hàn → Bề mặt chưa sạch hoặc tốc độ không đều → Làm sạch kỹ và giữ tốc độ ổn định.
- Màng co ngót sau hàn → Màng hai tấm khác lô hoặc thời tiết quá nóng → Để màng nghỉ 30–60 phút trước khi hàn.
6. Ứng dụng thực tế của kỹ thuật hàn màng HDPE
- Lót ao nuôi tôm, hồ cá siêu thâm canh
- Thi công bồn bể chứa hóa chất, axit, nước thải
- Lót hầm biogas, bể xử lý môi trường
- Chống thấm landfill (bãi chôn lấp rác)
- Lót hồ chứa nước nông nghiệp và thủy điện
Với máy Weldy chính hãng, mối hàn đạt chuẩn châu Âu, giúp công trình bền vững và tiết kiệm chi phí sửa chữa lâu dài.
Kết luận & Lời khuyên
Để hàn màng chống thấm HDPE đúng kỹ thuật và đạt chất lượng cao nhất, bạn nên sử dụng máy hàn Weldy chính hãng Thụy Sỹ (Leister Technologies) kết hợp với đội ngũ thợ được đào tạo bài bản.
Weldy.vn cung cấp đầy đủ giải pháp: máy khò HT1600, máy hàn đùn Booster EX2/EX3, máy hàn tự động Miniwelder Geo2, Weldy WGW 300 cùng que hàn, phụ kiện và hỗ trợ kỹ thuật tận nơi.
Bạn đang cần máy hàn màng HDPE chất lượng cao và tư vấn kỹ thuật thi công? Hãy liên hệ ngay để được tư vấn miễn phí và báo giá tốt nhất năm 2026.
Hotline / Zalo: [0913888247] Weldy.vn – Đại diện chính thức Weldy (Leister Thụy Sỹ) tại Việt Nam.
FAQ
Cách hàn màng HDPE tốt nhất hiện nay là gì? Tùy công trình: Hàn nêm nóng tự động cho đường dài, hàn đùn cho chi tiết và chịu lực cao, hàn nóng khí cho vá sửa.
Nhiệt độ hàn màng HDPE bao nhiêu? Thường 320–400°C với hàn nóng khí và hàn đùn, tùy độ dày màng và điều kiện thực tế.
Nên dùng máy Weldy nào để hàn ao nuôi tôm? Kết hợp Miniwelder Geo2 , Weldy WGW 300 cho đường dài + Booster EX2, Booster EX3 cho góc cạnh và chân ao.
Màng HDPE hàn xong có cần kiểm tra không? Bắt buộc. Phải kiểm tra bằng mắt, thử bong và thử áp lực khí để đảm bảo không rò rỉ.